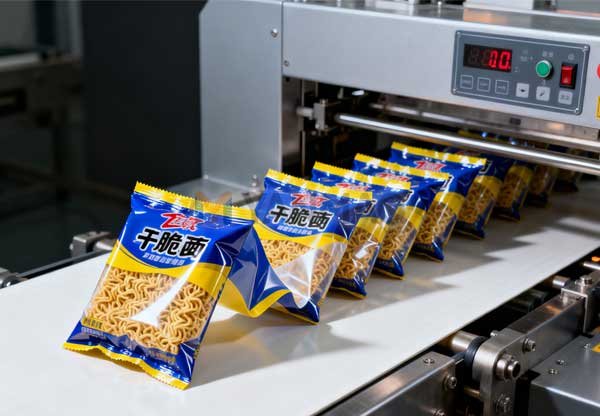
研茂智能包装专家分享专业解决方案,提升干脆面包装质量与效率
在休闲食品行业,干脆面作为一种备受消费者喜爱的产品,其外观包装直接影响着购买决策。然而,在多连包热收缩包装过程中,变形、破损、收缩不平等问题频频出现,不仅影响产品美观,更可能导致产品受潮变质,严重影响企业品牌形象和市场份额。
作为研茂智能在包装领域的专家,我们将通过本文分享一系列解决干脆面多连包热收缩变形问题的专业方案。
热收缩包装变形的主要原因分析
1. 温度设置不当
热收缩包装机温度设置过高是导致包装变形的常见原因之一。过高的温度会使收缩膜在短时间内过度收缩,对干脆面施加过大的压力,导致面饼破碎或包装变形。相反,如果温度过低,则会导致收缩不完整,包装松弛不美观。
识别方法:观察包装表面是否有过度收缩痕迹,或收缩膜是否出现熔破现象。
2. 输送速度不匹配
热收缩包装机输送速度过慢会导致产品在热收缩通道内停留时间过长,接受过多热量,从而引起变形。而速度过快则会导致收缩不充分,包装不紧凑。
识别方法:变形通常伴随着过度收缩的现象,且往往在整个热收缩通道内均匀发生。
3. 收缩膜选择不当
收缩膜的收缩张力太大,不适合干脆面这类易碎产品的包装需求。收缩张力过大的薄膜会在加热时对产品产生过大压力,导致干脆面被压碎或变形。
识别方法:检查包装后的产品,如果发现干脆面有被过度挤压甚至破碎的情况,很可能是收缩膜张力过大所致。
4. 设备调整不当
封切机、热收缩通道和输送带等设备如果调整不当,也会导致包装变形。比如,封切位置不正确、热风循环不均匀等问题都会影响最终包装效果。
识别方法:观察变形是否发生在特定位置或特定时间段,这通常与设备调整问题相关。
专业解决方案:彻底解决干脆面包装变形问题
温度控制优化
针对干脆面这类易碎产品,建议采用低温慢收缩策略。研茂智能的热收缩膜包装机配备精确温控系统,可将温度控制在最佳范围(通常120-150℃),避免温度过高导致的面饼变形。
对于多连包产品,建议采用梯度升温方式,让收缩膜均匀受热,避免局部过热导致的变形问题。
输送系统精确调整
调整输送带速度,确保产品在热收缩通道内的停留时间恰到好处。研茂智能设备配备变频调速系统,可精确控制输送速度,确保每包产品受热均匀。
对于多连包产品,建议在进入热收缩通道前增加定位装置,确保产品排列整齐,避免因位置偏移导致的收缩不均匀。
收缩膜科学选择
选择低收缩张力、高收缩率的PE或POF收缩膜,这类薄膜对产品的压力较小,更适合干脆面等易碎产品的包装需求。
建议薄膜厚度在12-15μm之间,既能保证包装强度,又不会因过度收缩导致产品变形。研茂智能可为客户提供专业的薄膜选型指导服务。
设备精准调试
定期检查热收缩包装机的热风循环系统,确保热量分布均匀。研茂智能的热收缩设备采用独特的均流设计,可有效避免热收缩过程中的局部过热问题。
调整封切位置和时间,确保封口牢固且美观,避免因封切不当导致的包装变形。
专家提示:干脆面热收缩包装变形解决方法
解决干脆面多连包热收缩变形问题的关键在于平衡温度、速度与薄膜特性三者之间的关系。建议采用"先测试后量产"的方法,先小批量测试找到最佳参数组合,再进行大规模生产。
研茂智能的热收缩包装解决方案已成功应用于多家知名干脆面生产企业,帮助他们解决了包装变形问题,提升了产品市场竞争力。
研茂智能推荐设备
针对干脆面多连包的热收缩包装需求,研茂智能推荐以下设备组合:
- ✓ 全自动热收缩膜包装机 - 专为易碎产品设计的低温慢收缩系统
- ✓ 多连包自动包装线 - 集成理料、排列、收缩包装全流程
- ✓ 智能温控系统 - 精确控制热收缩温度,避免产品变形
- ✓ 变频输送系统 - 可精确调整产品通过热收缩通道的速度
预防性维护与日常管理
要长期保持干脆面包装质量稳定,除了正确的设备设置外,还需要建立完善的预防性维护体系:
定期设备检查
建议每周检查热收缩通道的加热元件、风机和温度传感器,确保其工作正常。每月对输送带、传动系统进行全面检查和维护。
操作人员培训
确保操作人员了解干脆面包装的特殊要求,掌握设备调整的基本技能。研茂智能为客户提供全面的操作培训服务,帮助客户提升员工技能水平。
质量控制体系
建立完善的质量控制体系,定期抽检包装成品,及时发现并解决潜在问题。建议每2小时检查一次包装质量,记录关键参数如温度、速度等。
结语
干脆面多连包热收缩变形问题并非无解,通过科学的分析方法、专业的设备选择和精细的参数调整,完全可以实现完美包装。研茂智能作为自动化包装领域的专家,拥有丰富的干脆面包装经验,可为客户提供从设备选型到工艺优化的全方位解决方案。
如果您正在面临干脆面包装变形的困扰,欢迎联系我们的专业团队,我们将为您提供个性化的解决方案,助您提升产品包装质量,增强市场竞争力。